全国服务热线
0317-8332926
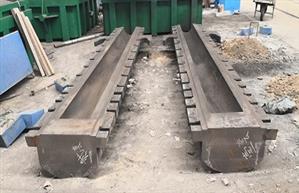
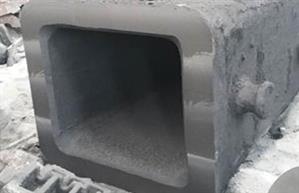
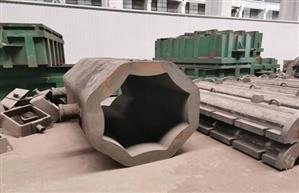
消失模铸造在 机床铸件 (床身、立柱、工作台、滑鞍、横梁等大结构件)上的应用越来越广泛。下面从几个核心维度说明它的优势。
1. 尺寸精度高、加工余量小
机床铸件对精度要求苛刻。消失模铸造通过 EPS 泡沫模直接成型,无分型面、无起模斜度、无砂芯,避免了传统砂型铸造因分型、错箱、拔模斜度带来的尺寸误差。
尺寸精度可达 CT6–CT8 级(传统砂型一般为 CT9–CT11); 表面粗糙度可达 Ra 12.5–25 (传统砂型多在 Ra 25–50 以上); 铸件加工余量可减少 30%–50%,甚至部分面可实现少余量/无余量铸造。 这对机床铸件意味着:后续切削加工量大幅减少,导轨面、定位面等关键部位更易保精度。
2. 一体化成型,减少装配与焊接
机床床身常带有复杂的筋板、油路、冷却水道、减重孔、内腔等结构。消失模铸造可以把这些结构整体铸出,无需焊接或螺栓拼接: 减少焊接变形与应力集; 减少机加工工序和装配误差; 提高机床整体的刚性、抗振性和结构一致性。
3. 结构设计自由度大
传统铸造受分型、起模、砂芯限制,很多结构做不出来。消失模铸造几乎不受分型限制: 可成型深腔、薄壁、变截面、多筋肋等复杂结构;便于把空心结构、内部流道直接铸出; 有利于机床铸件做轻量化、拓扑优化设计
4. 抗振性、致密性好
机床床身要求高阻尼、抗振、长期尺寸稳定。消失模铸造通常采用干砂负压(真空)造型,冷却过程可控:铸件组织致密,内部缺陷(缩松、气孔)少;无砂芯,减少了砂芯带来的夹杂缺陷;负压造型使铸件轮廓清晰、壁厚均匀。
5. 生产效率高、成本低
无砂芯制作:省去制芯、下芯、合箱等工序,缩短流程
模具寿命长:泡沫模用轻质模具成型,模具成本远低于金属型/压铸模具;大批量、多品种都适合,尤其适合机床铸件这类中小批量、尺寸大些的生产;旧砂回收利用率高,环保成本降低
6. 减少后续清理工作量: 无飞边毛刺、无披缝,铸件表面光洁;清理打磨工时大幅减少。

冀公网安备13098102000568号